
Tôlerie : du flan découpé au support soudé et thermolaqué
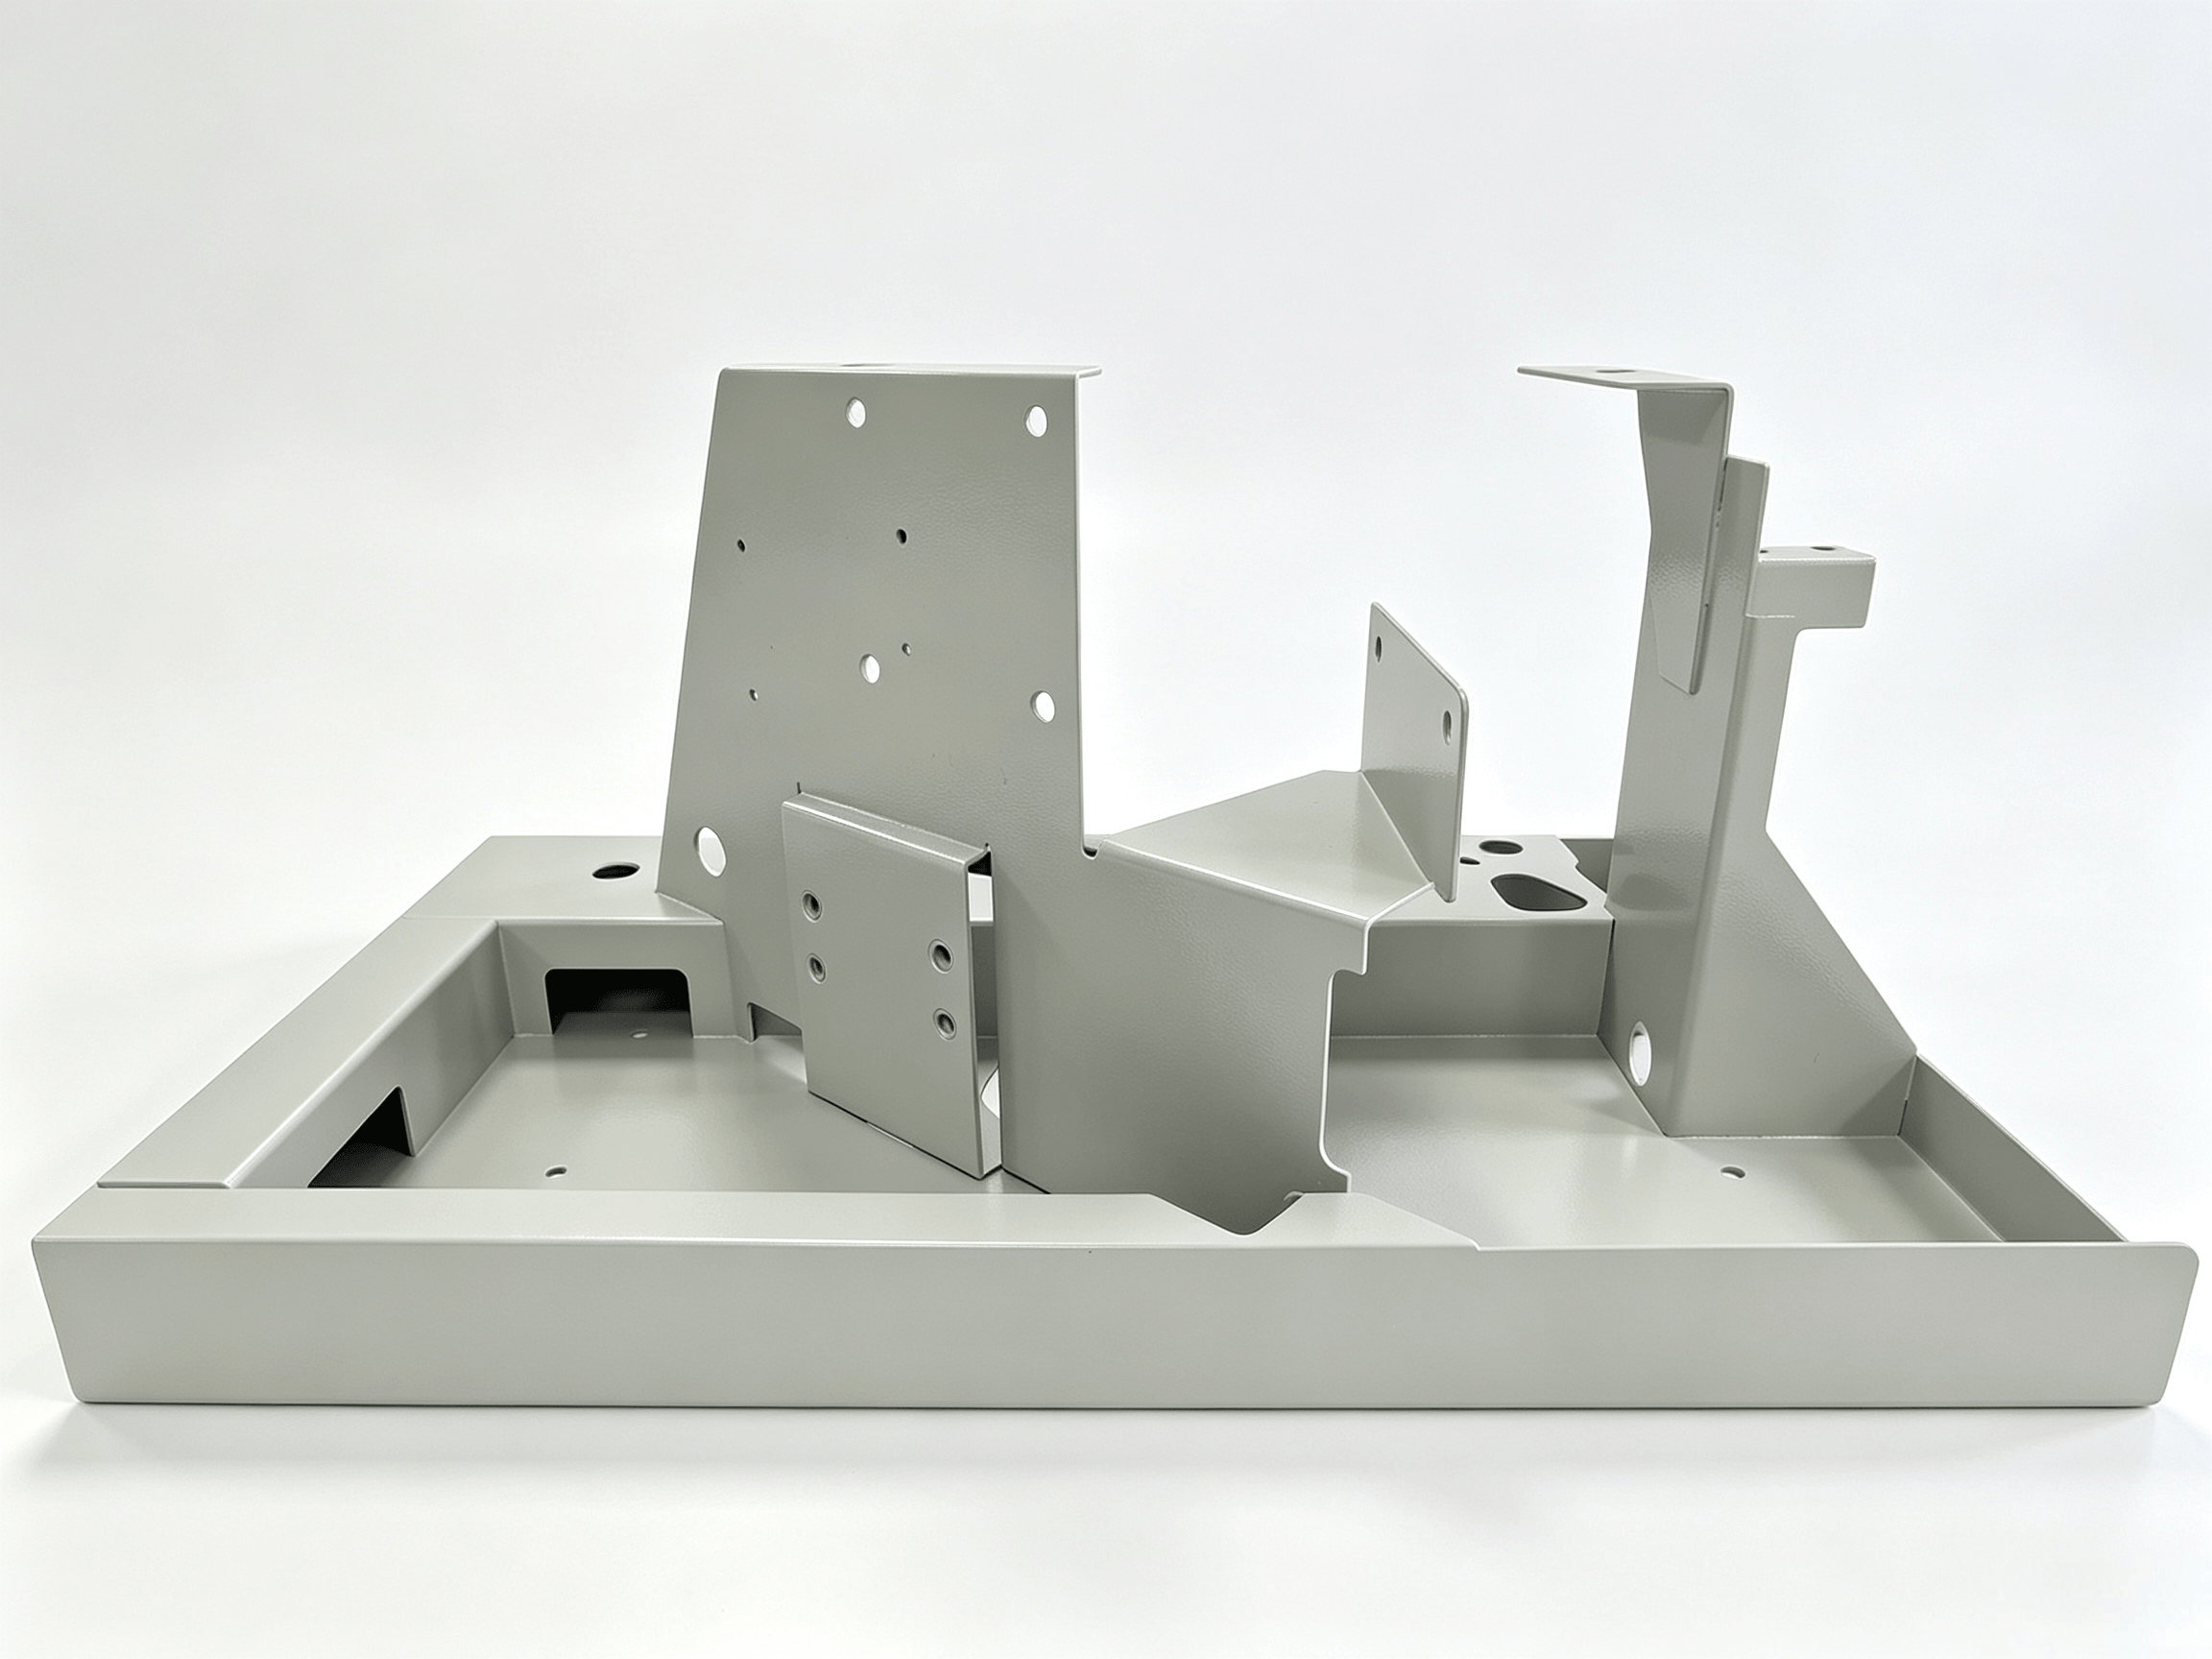
La tôlerie transforme des flans plats en ensembles structurels. Le support sur la photo, c’est toute la chaîne en une pièce : un caisson plié avec bord relevé, des tôles verticales soudées à l’intérieur, un appui étagé et une oreille de raidissement — thermolaqué après soudage, pas avant.
Découpe, pliage, soudage, fixations et revêtement se font sous le même toit — c’est l’ordre des opérations qui fait fonctionner la pièce.
Ce que cette pièce exige
- Position des tôles verticales. Leurs perçages sont tolérés entre eux, pas par rapport à leurs propres bords — c’est le montage de soudage qui l’impose, pas la qualité de découpe d’une tôle isolée.
- Planéité après soudage. Un caisson plié est raide, mais le retrait de soudure tire ; la séquence de pointage et le sens de soudage maîtrisent la déformation, pas une soudure de plus.
- Assemblage après revêtement. 60–120 µm de poudre déplacent chaque perçage et chaque face d’appui si le masquage ou la surépaisseur n’est pas prévu.
Découpe et pliage
Avant l’imbrication vient la revue du développé. Gardez les perçages à 2,5 × t + rayon intérieur de la ligne de pli et 1,5 × t du bord, et évitez les ligaments étroits qui finissent en bavures. La découpe tourne sur une laser fibre 6 kW (tôles 3000 × 1500 mm), inox et aluminium coupés à l’azote — un chant sans oxyde sert la soudure et l’adhérence de la poudre. Tolérance type : ±0,2 mm.
Le pliage se fait sur une presse plieuse CNC de 320 t, longueur 4000 mm. Ses quatre plis se répercutent chacun sur la position de la tôle soudée dessus : le développé vient de l’outillage réel (ouverture de vé, rayon intérieur, facteur K adapté à la matière), pas d’une déduction générique. Rayon intérieur ≥ t, hauteur d’aile ≥ 2 × t + R, répétabilité ±0,5° et ±0,5 mm.
Souder sans perdre les références
C’est là que la plupart des ensembles tôlés soudés échouent : chaque tôle est juste seule et mal placée une fois assemblée.
- Pointer d’abord. Positionner les tôles verticales sur le montage, pointer toutes les jonctions, vérifier les perçages critiques avant de déposer un cordon.
- Équilibrer la chaleur. Souder symétriquement, alterner les côtés, cordons discontinus ou à contre-marche — souder un caisson de bout en bout le voile.
- TIG là où ça se voit, MIG là où ça porte, soudage par points pour les panneaux qui doivent rester plans.
- Usiner et mesurer après soudage. Les alésages et filetages serrés se font après la chaleur ; une platine qui tire se redresse avant finition.
Fixations, revêtement et contrôle
Écrous, goujons et entretoises PEM se posent avant le revêtement, la face sertie arasée ensuite — tout élément monté plus tard raye la finition et met le revêtement en compression. L’ébavurage compte pour la même raison : une bavure sur la ligne de pli devient un écart angulaire, et dans une jonction elle écarte les pièces, si bien que le cordon pont la fente au lieu de la fondre.
Le revêtement est un procédé, pas un choix de teinte : dégraissage, sablage ou phosphatation, application électrostatique, cuisson à 60–120 µm — et masquage des filetages, alésages et plages de masse sur le plan ; adhésif et bouchons coûtent peu, reprendre un taraudage revêtu coûte cher. Les angles rentrants revêtent plus fin ; si un angle doit être couvert à cœur, ajoutez un rayon — nous le signalons lors de la revue du thermolaquage.
Le contrôle suit la fonction : contrôle de premier article avec rapport dimensionnel, perçages critiques et perpendicularité mesurés les uns par rapport aux autres, planéité de la base sur marbre ou MMT Zeiss, épaisseur du revêtement selon le RAL spécifié.
Une pièce, toute la chaîne
| Étape | Notre équipement | Capacité typique |
|---|---|---|
| Découpe laser fibre | 6 kW, tôles 3000 × 1500 mm, azote sur inox | ±0,2 mm |
| Pliage CNC | 320 t, longueur 4000 mm | ±0,5°, ±0,5 mm d’aile |
| Tôles | Acier 0,5–12 mm, inox 0,5–8 mm, alu 0,5–6 mm | selon matière |
| Soudage | TIG, MIG, par points, robotisé | sur montage |
| Fixations | Écrous, goujons, entretoises PEM | posées avant revêtement |
| Thermolaquage | Teintes RAL, brillant / mat / texturé | 60–120 µm, filetages masqués |
| Délai prototype | Devis avec notes DFM | 5–10 jours ouvrés |
Liste DFM pour pièces tôlées soudées
- Envoyez un développé (DXF/DWG) et le modèle 3D avec fonctions tôlerie.
- Précisez si les tolérances critiques s’appliquent avant ou après revêtement.
- Gardez perçage/ligne de pli ≥ 2,5 × t + R et perçage/bord ≥ 1,5 × t.
- Gardez rayon intérieur ≥ t et hauteur d’aile ≥ 2 × t + R.
- Identifiez les faces qui doivent rester conductrices, les filetages à garder propres et les alésages à usiner après soudage.
- Indiquez le chemin de charge — un capot de 5 kg et une charge dynamique sont identiques en 2D.
Envoyez l’ensemble, pas seulement la pièce
Si le plan est un ensemble soudé, envoyez l’ensemble. Nous étudions ensemble l’accessibilité de soudage, le coût du montage, le masquage et la méthode de contrôle, puis chiffrons avec notes DFM sous 24 heures. Le MOQ est de 1 pièce — le même procédé qui fait le prototype fait la série. Envoyez vos fichiers.

